 无锡冠亚恒温制冷

采用精密温控技术的-90℃真空镀膜冷水机,在注塑成型中通过向模具冷却回路持续输送低温载冷剂,由温度传感器、调节阀和制冷机组协同动作,使模具温度快速逼近设定值。其“快速”依赖两方面:低温介质带来较大换热温差,精密控制减少温度超调与波动。是否满足具体模具降温要求,取决于塑料材料、模具结构、回路流量与控制精度,具体参数应结合无锡冠亚恒温制冷技术有限公司对应型号技术资料确认。
本文要点
- 注塑冷却时间受模具温度影响,低温载冷剂可显著拉大换热温差。
- -90℃系统以载冷剂间接冷却方式参与模具温度控制。
- 快速响应由温差、流量、回路设计及控制策略共同决定。
- 并非所有注塑都适合-90℃工况,需先核对模具与材料条件。
注塑成型中的模具冷却为什么需要“更快”
注塑成型周期中,冷却环节往往占据相当长的等待时间。熔融塑料进入模具后,热量要先传给模具,再由模具传给冷却介质。模具温度越高,制品固化越慢;温度波动越大,收缩不均和翘曲越难控制。
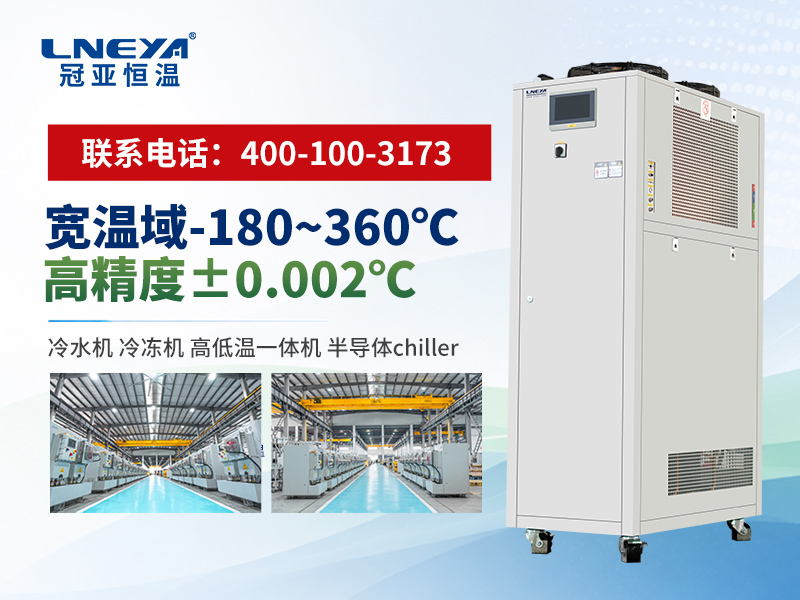
对薄壁结构、深腔制品或流动末端较薄的部位,常规0~20℃冷却水有时不足以在期望时间内完成定型。此时-90℃低温载冷剂的意义较为明确:它与模具表面温差更大,单位时间可带走的热量更多,为缩短冷却时间提供了物理基础。需要注意的是,温差增大可能带来冷凝水、局部过冷和应力不均等问题,实际使用中往往需要配合模温机或分阶段控温策略。
从-90℃低温到模具表面:冷却回路如何建立
-90℃真空镀膜冷水机在注塑冷却系统中通常不与模具内塑料直接接触,而是以低温载冷剂作为传热中介。制冷机组将载冷剂降至设定低温,由循环泵送至模具冷却通道,流经模具时吸收热量,回水再进入蒸发器重新降温。
精密温控技术在这个回路中的介入是多重的:出水温度传感器与回水温度传感器提供实时反馈,控制系统据此调节压缩机运行状态、膨胀阀开度和旁通流量,使进入模具的介质温度尽量保持稳定。对于-90℃级别的制冷系统,制冷剂回路常采用复叠或多级压缩结构,维持长期低温运行需要可靠的密封与保温措施。具体管路材质、阀门配置和控制逻辑,应以对应型号产品说明书为准。
“快速满足温度要求”由哪些环节共同决定
模具温度下降速度不只是由冷水机出水温度决定,还取决于以下四个环节:
| 对比维度 | 常规注塑冷水机 | -90℃低温冷水机 |
|———|————–|—————-|
| 载冷剂温度范围 | 通常在0~20℃可调 | 可输出更低温度,具体值依型号而定 |
| 典型适用制品 | 壁厚较均匀的中小型常规注塑件 | 薄壁精密件、低模温要求或特殊材料制品 |
| 制冷系统结构 | 单级压缩为主,系统相对简单 | 常采用复叠或多级制冷,控制与保温要求更高 |
| 运行关注 | 水垢、水泵压力、模温稳定 | 防冻、低温密封、载冷剂粘度和保温层状态 |
是温差。模具与载冷剂温差越大,初始换热速率越快;是冷却通道内的流量与流速,流量不足时即使低温介质也无法带走足够热量;第三是模具材质与流道设计,导热性能越好,热响应越快;第四是控制系统的反馈速度与冷量调力,调节不及时可能造成温度过冲或反复波动。
因此在注塑现场评估一台冷水机时,需要同时关注低温能力、循环泵扬程流量、管路保温以及模具冷却通道设计,不能仅凭出水温度判断效果。不同设备和工况存在差异,具体以对应型号技术资料为准。
先判断:哪些注塑场景真正需要-90℃低温冷却
-90℃真空镀膜冷水机并不是所有注塑车间必需。常规外壳件、结构件使用0~20℃普通冷冻水即可满足冷却要求;只有制品壁厚较薄、要求快速定型,或材料结晶速度慢、需要大幅拉低模具温度时,才有使用-90℃级载冷剂的实际价值。
引入这类设备之前,建议先核对四项条件:注塑材料的适宜模具温度范围、模具冷却通道是否耐低温且易于保温、车间电源与散热条件是否满足复叠机组长期运行、载冷剂在-90℃下的粘度与凝点是否适配循环泵组。名称中的“真空镀膜”表明其原始配套场景为镀膜机冷却,在注塑成型中使用属于跨场景应用,是否匹配需做换热能力核算,避免低温能力过剩或不足。
FAQ
Q1:-90℃真空镀膜冷水机和普通注塑冷水机有什么区别?
区别主要体现在可达温度与介质体系两方面。普通注塑冷水机多以0~20℃的水为载冷剂,而-90℃级设备需采用复叠制冷结构,载冷剂也要选用在低温下不凝固、粘度可接受的介质。适用场合不同,具体温度范围和控制方式需以对应型号资料为准。
Q2:注塑模具为什么可能需要低至-90℃的载冷剂?
主要取决于制品壁厚、形状和塑料材料特性。薄壁件、长流动路径或需要快速定型的制品,低温有助于缩短固化等待时间。但并非所有制品都需要此温度,温度过低可能引起局部应力或冷凝水附着,具体需要结合工艺试验确认。
Q3:-90℃冷水机是如何快速控制模具温度的?
它通过制冷机组持续输出低温载冷剂,并在回路中配合温度传感器、调节阀和控制程序,依据模具温度变化及时调整冷量输出。快速与否取决于系统响应速度、回路流量和模具导热设计,不同设备表现会有差异。
Q4:在注塑车间布置这类低温冷却设备时需要注意什么?
应考虑低温管道保温、防冻措施、载冷剂选型、回水压力与流量匹配,以及压缩机散热条件。现场还要预留检修空间,具体布局需结合设备外形尺寸和管路图纸确认。
Q5:-90℃真空镀膜冷水机能直接连接现有模具水路吗?
不建议简单直接接入。原有水路大多按常温循环水设计,耐低温材质、密封件和保温方式可能不匹配,需核对管路材质、接头密封和冷却通道是否适合低温载冷剂。能否使用应以对应型号技术资料和现场评估为准。
您好!请登录